Sök

Om du någonsin har fångat den där svaga, skarpa antydan av sveda som driver från en varm tunna, vet du redan problemet. FIFO-insprutningsmaskin är byggd för att lösa. Gummi och silikonföreningar är inte som termoplaster. De börjar bota i samma ögonblick som de möter värme, och varje extra minut som en förening spenderar på att vänta inuti en varm tunna skjuter den lite närmare ett tillstånd där den inte längre kommer att flyta som den ska. FIFO, förkortning för först in först ut, lånar en princip från lagerlogistiken och tillämpar den inuti injektionsenheten: materialet som först kommer in i fatet ska också vara det material som når formen först.
Vad FIFO verkligen betyder inuti en gummiinsprutningsmaskin
I vardagliga samtal låter FIFO som sunt förnuft. I maskinkonstruktion beskriver den ett specifikt internt arrangemang. Blandningen kommer in i mjukningszonen, värms och homogeniseras och skjuts sedan framåt i formen i samma ordning som den kom. Ingenting dröjer sig kvar i ett hörn av tunnan och väntar på sin tur.
Inte varje injektionsenhet beter sig på detta sätt. I en konventionell fram- och återgående skruvkonstruktion gör en skruv två jobb: den mjukgör blandningen och injicerar den. När skruven vrids och dras in, ackumuleras material framför spetsen, och en del av materialet kan förbli där under flera cykler. Framsidan av skruven blir en liten reservoar där äldre blandning upprepade gånger trycks tillbaka och blandas med färsk blandning. Det är bekvämt för maskinbyggare och helt acceptabelt för många plaster, men gummi är mycket mindre förlåtande med det.
En FIFO-enhet separerar de två jobben. Mjukning sker på ett ställe, injektion sker på ett annat, och volymen förening som väntar mellan dem förblir liten och förutsägbar.
Hur en FIFO-insprutningsenhet flyttar material, steg för steg
Att gå igenom en cykel gör skillnaden lättare att föreställa sig. På en tvåstegs FIFO-enhet ser sekvensen vanligtvis ut så här:
- Utfodring. Förening dras in i mjukgöringsskruven eller fyllaren och förs framåt under kontrollerad skjuvning och temperatur.
- Mjukgörande. Skruven roterar, mjukgör och homogeniserar blandningen utan att låta den närma sig härdningstemperatur.
- Överföra. Den uppmätta volymen passerar in i en separat injektionskammare som sitter framför en kolv. Den kammaren fylls ny varje cykel.
- Injektion. Kolven avancerar och driver hela skottet in i hålrummet i ett jämnt slag, så det första materialet in är det första materialet genom grinden.
- Återhämtning. Kolven dras in, skruven förbereder nästa skott och cykeln startar om med en i stort sett tom injektionskammare.
Eftersom kammaren töms med varje skott, är uppehållstiden för en given partikel kort, repeterbar och lätt att uppskatta, vilket är exakt vad värmekänsligt gummi behöver.
FIFO- och icke-FIFO-insprutningsenheter sida vid sida
Skillnaden syns sällan på en namnskylt. Det visas i skrotrapporter, håltryckskurvor och hur ofta en operatör måste tömma ett fat. Tabellen nedan sammanfattar var de två designerna vanligtvis skiljer sig åt.
| Jämförelsepunkt | FIFO-insprutningsenhet | Icke-FIFO-insprutningsenhet |
|---|---|---|
| Materiell uppehållstid | Kort och repeterbar; varje skott är en ny volym | Längre och ojämnt; material nära skruvspetsen kan hålla sig varmt i flera cykler |
| Risk för brännskador | Lägre, eftersom värmehistoriken är kontrollerad | Högre, speciellt vid långsamma cykler |
| Skottviktskonsistens | Stabil; kolven förskjuter en definierad volym | Kan glida i takt med att dynan framför skruven ändras |
| Härdningstillstånd vid porten | Uniform över skottet | Variabel; äldre material kan redan delvis vara framskridet |
| Skrot och blixt | Vanligtvis lägre på stora eller tunnväggiga delar | Ofta högre och svårare att förutse |
| Byte och rensning | Enklare; lite kvarvarande förening finns kvar | Kräver noggrann rensning mellan föreningarna |
| Typiskt bäst passform | Värmekänsliga föreningar, långa flödesvägar, kvalitetskritiska delar | Enkla, kortvariga delar tillverkade av robusta sammansättningar |
Vilka föreningar och delar tjänar mest på FIFO
FIFO lönar sig när en förening har ett smalt säkerhetsfönster mellan att flyta bra och att börja härda. Högkonsistent silikongummi, natur- och nitrilgummikvaliteter med snabba acceleratorer och föreningar fyllda med värmekänsliga tillsatser tillhör alla den kategorin. När insprutningstakten är långsam på grund av att en del är stor eller väggsektionen är tunn, ger ett icke-FIFO-rör materialet på framsidan av skruven extra minuter av värme som det aldrig bett om. En FIFO-enhet tar bort den variabeln.
Delgeometri spelar också roll. Långa löpare, verktyg med flera kaviteter och delar med generös väggtjocklek förlänger alla tiden mellan mjukning och fyllning av kavitet. Oljetätningar, tätningslisthörn, silikonisolatorer och ihåliga höljen är bra exempel på arbeten där en förutsägbar värmehistoria visar sig som färre korta skott och stadigare dimensioner. Samma logik gäller för formsprutning av flytande silikongummi , där materialet är ännu känsligare för tid vid temperatur än massivt gummi.
Matcha enheten till din maskinlayout
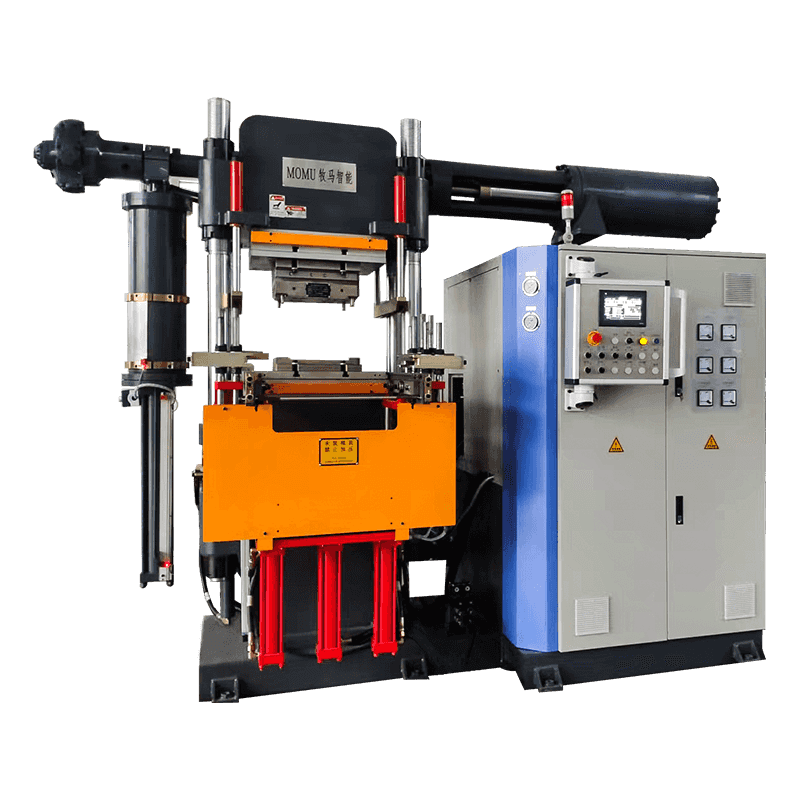
Injektionsprincipen är bara halva beslutet. Hur maskinen sitter i din anläggning, och hur delar laddas, avgör ofta om en FIFO-enhet ger den fördel du förväntar dig. Om operatörer laddar insatser eller metallbussningar från sidan och formen öppnas horisontellt, gör en horisontell maskin med en FIFO-insprutningsenhet både lastningsgesten och materialbanan enkel.
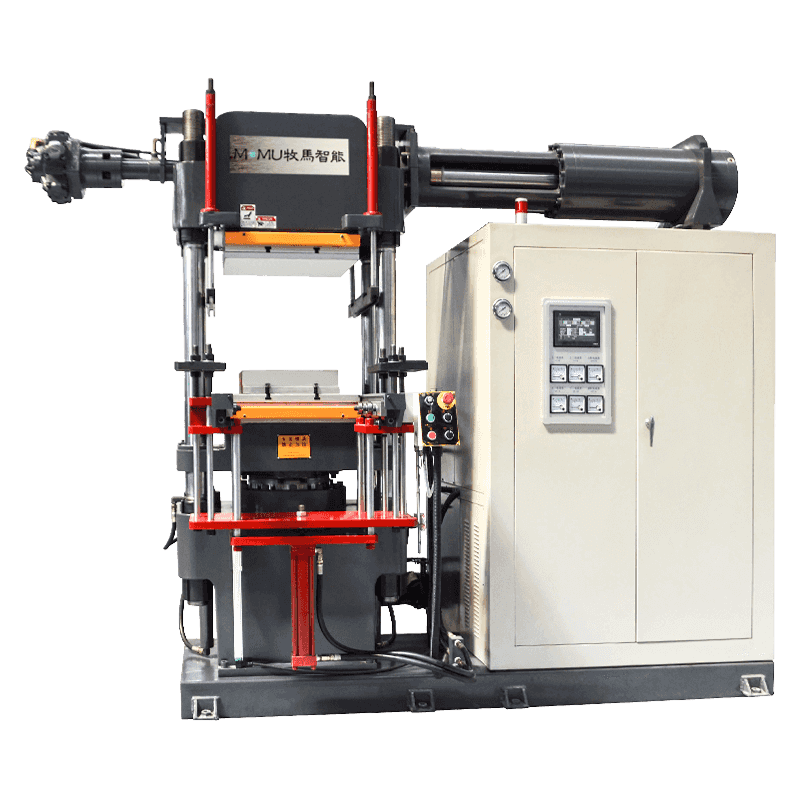 Horisontell formsprutningsmaskin för gummi och silikon Horisontell formsprutningsmaskin av gummi och silikon med FIFO-injektion, kalllöpardesign och precisionsinsprutningsvolymkontroll för automatiserad precisionsproduktion. Visa produkt →
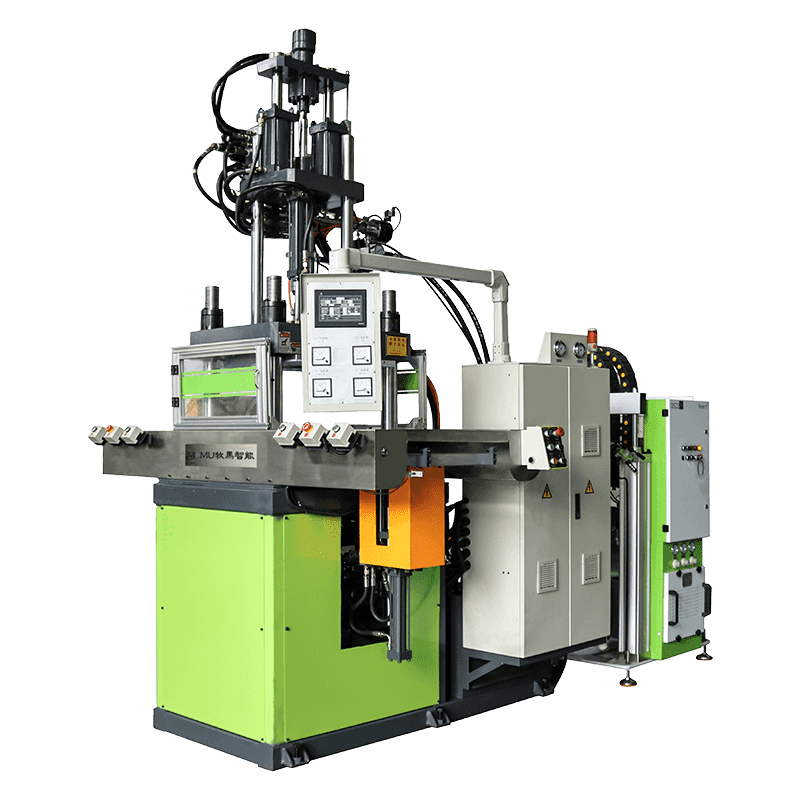
Vertikala maskiner passar arbetsplatser där formavskiljningslinjen ska vara parallell med golvet, till exempel insatstung produktion eller celler där pressen sitter inne i en större monteringslinje. En vertikal FIFO-enhet låter tyngdkraften hjälpa till med insatsens placering samtidigt som mjukgöring och injektion hålls åtskilda.
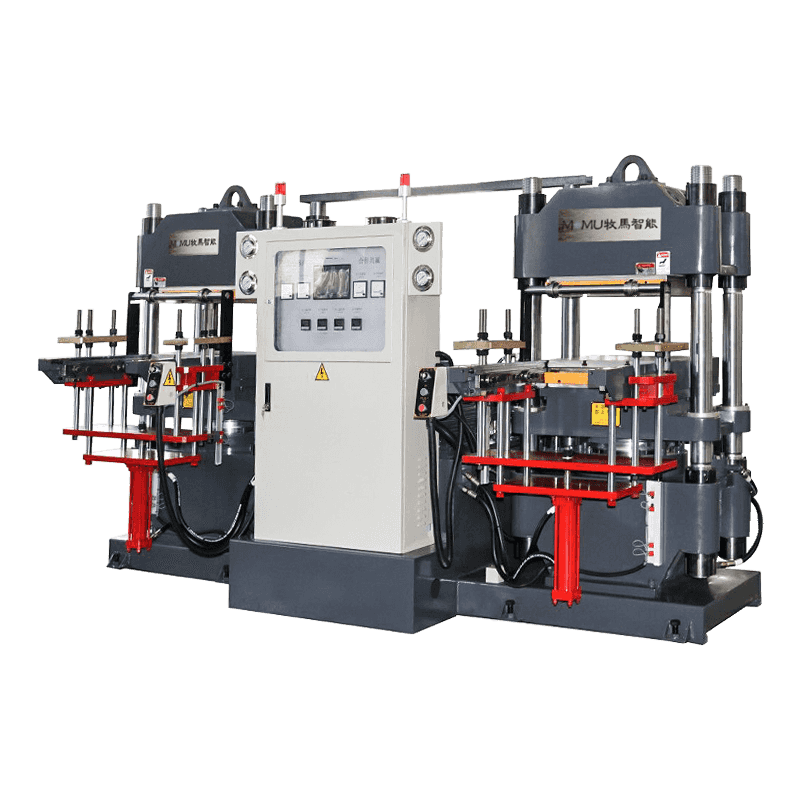
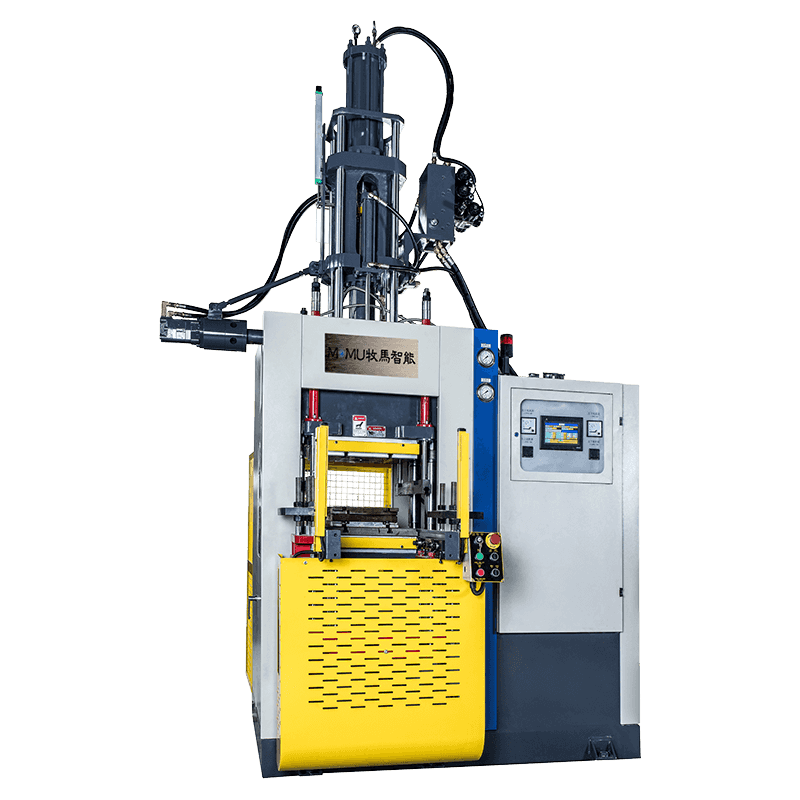 Vertikal gummi- och silikonformsprutningsmaskin Vertikal formsprutningsmaskin för gummi och silikon för komplexa precisionsdetaljer, med snabb injektion, högt tryck och avancerad kontroll för konsekvent produktion. Visa produkt →
Att välja en FIFO-insprutningsmaskin för din anläggning
När du jämför offerter förtjänar injektionsenheten samma uppmärksamhet som klämkraft och plattstorlek. Fråga hur mycket blandning som sitter i injektionskammaren mellan skotten, hur länge materialet förblir varmt och hur maskinen hanterar en stoppad cykel. En enhet som töms rent efter varje skott är mycket lättare att starta om än en som lämnar en varm kudde efter sig.
Det hjälper också att kontrollera de praktiska siffrorna: maximal skottvolym mot din tyngsta del, mjukgörande kapacitet mot din cykeltid och om temperaturkontrollzonerna matchar den blandning du kör oftast. Lika viktigt är vad som händer efter leverans. En leverantör med eget serviceteam och reservdelsnätverk kommer att hålla en FIFO-fördel vid liv i åratal, medan en maskin som köps till enbart pris kan förlora den inom månader. Det är därifrån vårt eget tillvägagångssätt kommer, att ha byggt gummiinsprutningsutrustning för formare som kör väldigt olika sammansättningar och detaljfamiljer.
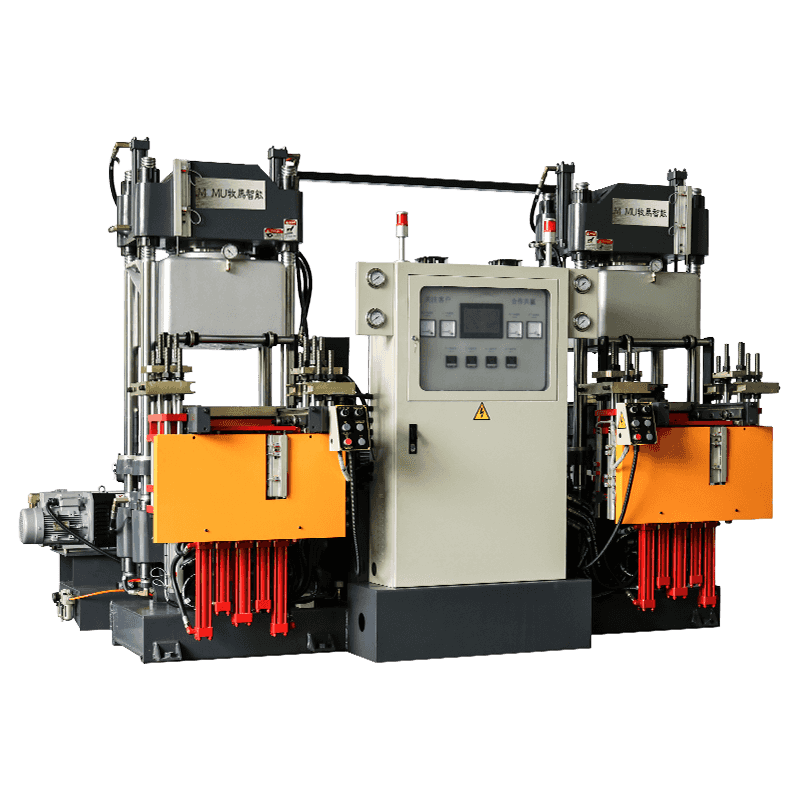
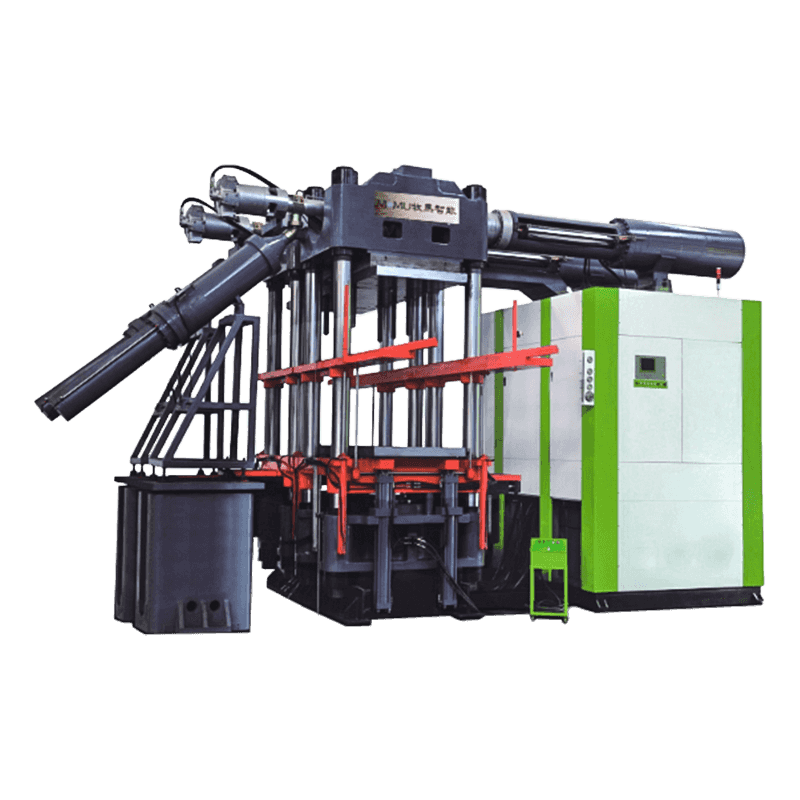
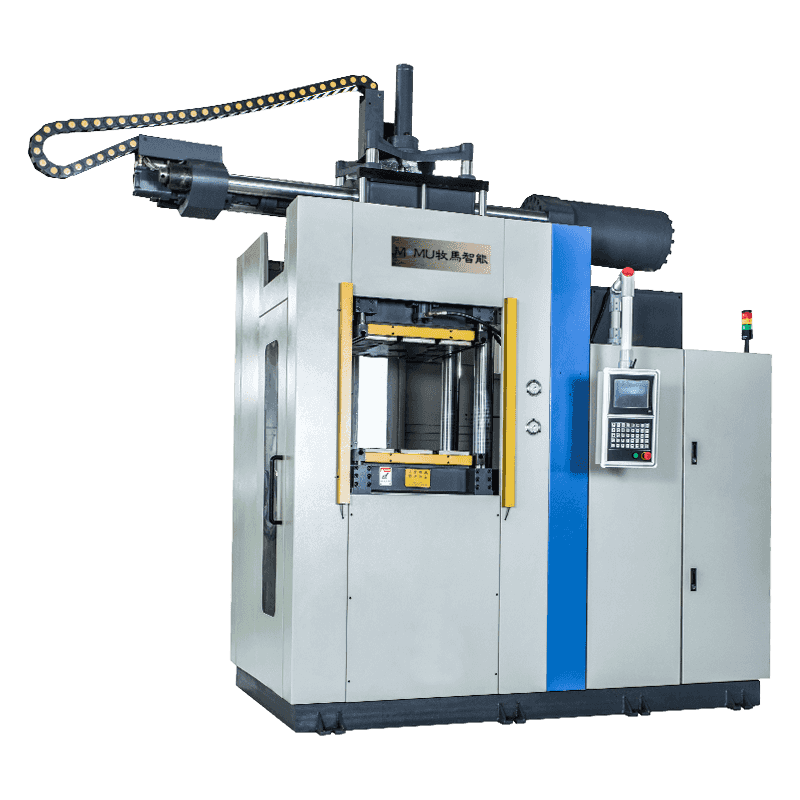 Först in först ut gummi och silikon formsprutningsmaskin FIFO formsprutningsmaskin för gummi och silikon tillgänglig i horisontella och vertikala konfigurationer, med PLC trestegskontroll för flexibel, konsekvent produktion. Visa produkt →
Enkla vanor som skyddar FIFO-fördelen
Även den bäst designade injektionsenheten kan undermineras av rutinmässiga metoder. Några få vanor håller nyttan intakt.
- Registrera den faktiska uppehållstiden för varje förening och granska den när en cykel saktas ner.
- Verifiera cylinder- och kammartemperaturen med en kontaktsond, inte bara med kontrollenhetens display.
- Rensa injektionskammaren efter ett långt stopp istället för att trycka in det första skottet i en bra hålighet.
- Titta på matningszonen för överbryggning, eftersom ojämn matning stör ordningsmaterialet som kommer in i fatet.
- Håll en logg över skottvikten mot börvärdet så att avdrift upptäcks innan det blir skrot.
Frågor vi hör från Molders
Är en FIFO-enhet alltid det bättre valet?
Inte automatiskt. Om dina delar är små, dina cykler är korta och din blandning tål ett brett värmefönster, kan en enklare design vara helt ekonomisk. FIFO förtjänar sin plats när vistelsetid är en verklig risk för kvaliteten.
Kan en FIFO-injektionsenhet köra flytande silikon?
Ja, och det är ofta det föredragna arrangemanget. Flytande silikon härdar snabbt vid förhöjd temperatur, så att begränsa hur länge en uppmätt volym väntar i en varm kammare ger dig ett bredare bearbetningsfönster och mer konsekvent fyllning av håligheten.
Hjälper FIFO när maskinen matar en automatisk linje?
Det gör det, eftersom automatisering tar bort föraren som brukade märka en långsam cykel eller en stigande skottvikt. Förutsägbart materiellt beteende blir det enda skyddet, vilket är en del av anledningen integrera gummiformningsutrustning i automatiserade produktionslinjer belönar maskiner med korta, repeterbara uppehållstider.
FIFO är inte en marknadsföringsetikett; det är en beskrivning av hur material färdas genom en maskin, och det är något man kan verifiera med ett stoppur och en temperatursond. Om din nuvarande process bekämpar sveda, korta skott eller vikter som vandrar med några gram varje skift, är injektionsenheten ett rimligt ställe att börja leta. Berätta för oss vad du formar och hur dina cykler går, så hjälper vi dig att bedöma om en FIFO-insprutningsmaskin är rätt svar för ditt golv, eller om dina pengar är bättre att spendera någon annanstans.